在高分子材料工程领域,聚乙烯(PE)管材凭借其独特的物理化学性能,已成为流体输送工程中不可或缺的基础材料。特别是高密度聚乙烯(HDPE)抽沙管道,因其卓越的耐磨性与环刚度,在疏浚、采矿及化工流体处理场景中占据重要地位。本文将从材料科学角度,系统阐述优质PE管材的核心特性、HDPE抽沙管道的技术指标,并探讨其在化工仪器与流体工程中的选型及应用要点。
一、优质PE管材的核心性能指标
所谓“优质”PE管材,通常指满足或超越国家标准(如GB/T 13663)及国际标准(如ISO 4427)要求的产品。其性能差异主要体现在原材料纯度、分子量分布及加工工艺稳定性上。
- 原材料等级:优质PE管材多采用北欧化工、巴塞尔等国际供应商的PE100级或PE100-RC(耐慢速裂纹增长)专用料。该等级原料具有双峰分子量分布结构,既保证了管材的刚性,又提升了抗应力开裂能力。对于化工仪器系统中输送腐蚀性介质或含固相颗粒的流体,原料中碳黑及抗氧剂的均匀分散至关重要,直接影响管材的耐候性与使用寿命。
- 力学性能:优质PE管材的拉伸屈服强度通常在25MPa以上(PE100级别),断裂伸长率大于350%。其低温脆化温度可达-70℃,在寒冷工况下仍能保持良好的柔韧性,便于在化工装置密集区域进行非开挖敷设或弯曲安装。
- 化学稳定性:除强氧化性酸(如浓硝酸、发烟硫酸)外,PE管材耐绝大多数酸碱盐及有机溶剂的侵蚀。在化工仪器排废系统、实验室高纯水输送及酸碱中和管线中,PE管材可有效避免金属离子析出对分析仪器的干扰,保障检测数据的准确性。
- 水力特性:PE管材内壁光滑,曼宁粗糙系数n值约为0.009,远低于钢管的0.012与混凝土管的0.014。在同等管径和压力下,输送能力可提升20%以上,有助于降低化工流程中的泵送能耗。
二、HDPE抽沙管道的专项技术分析
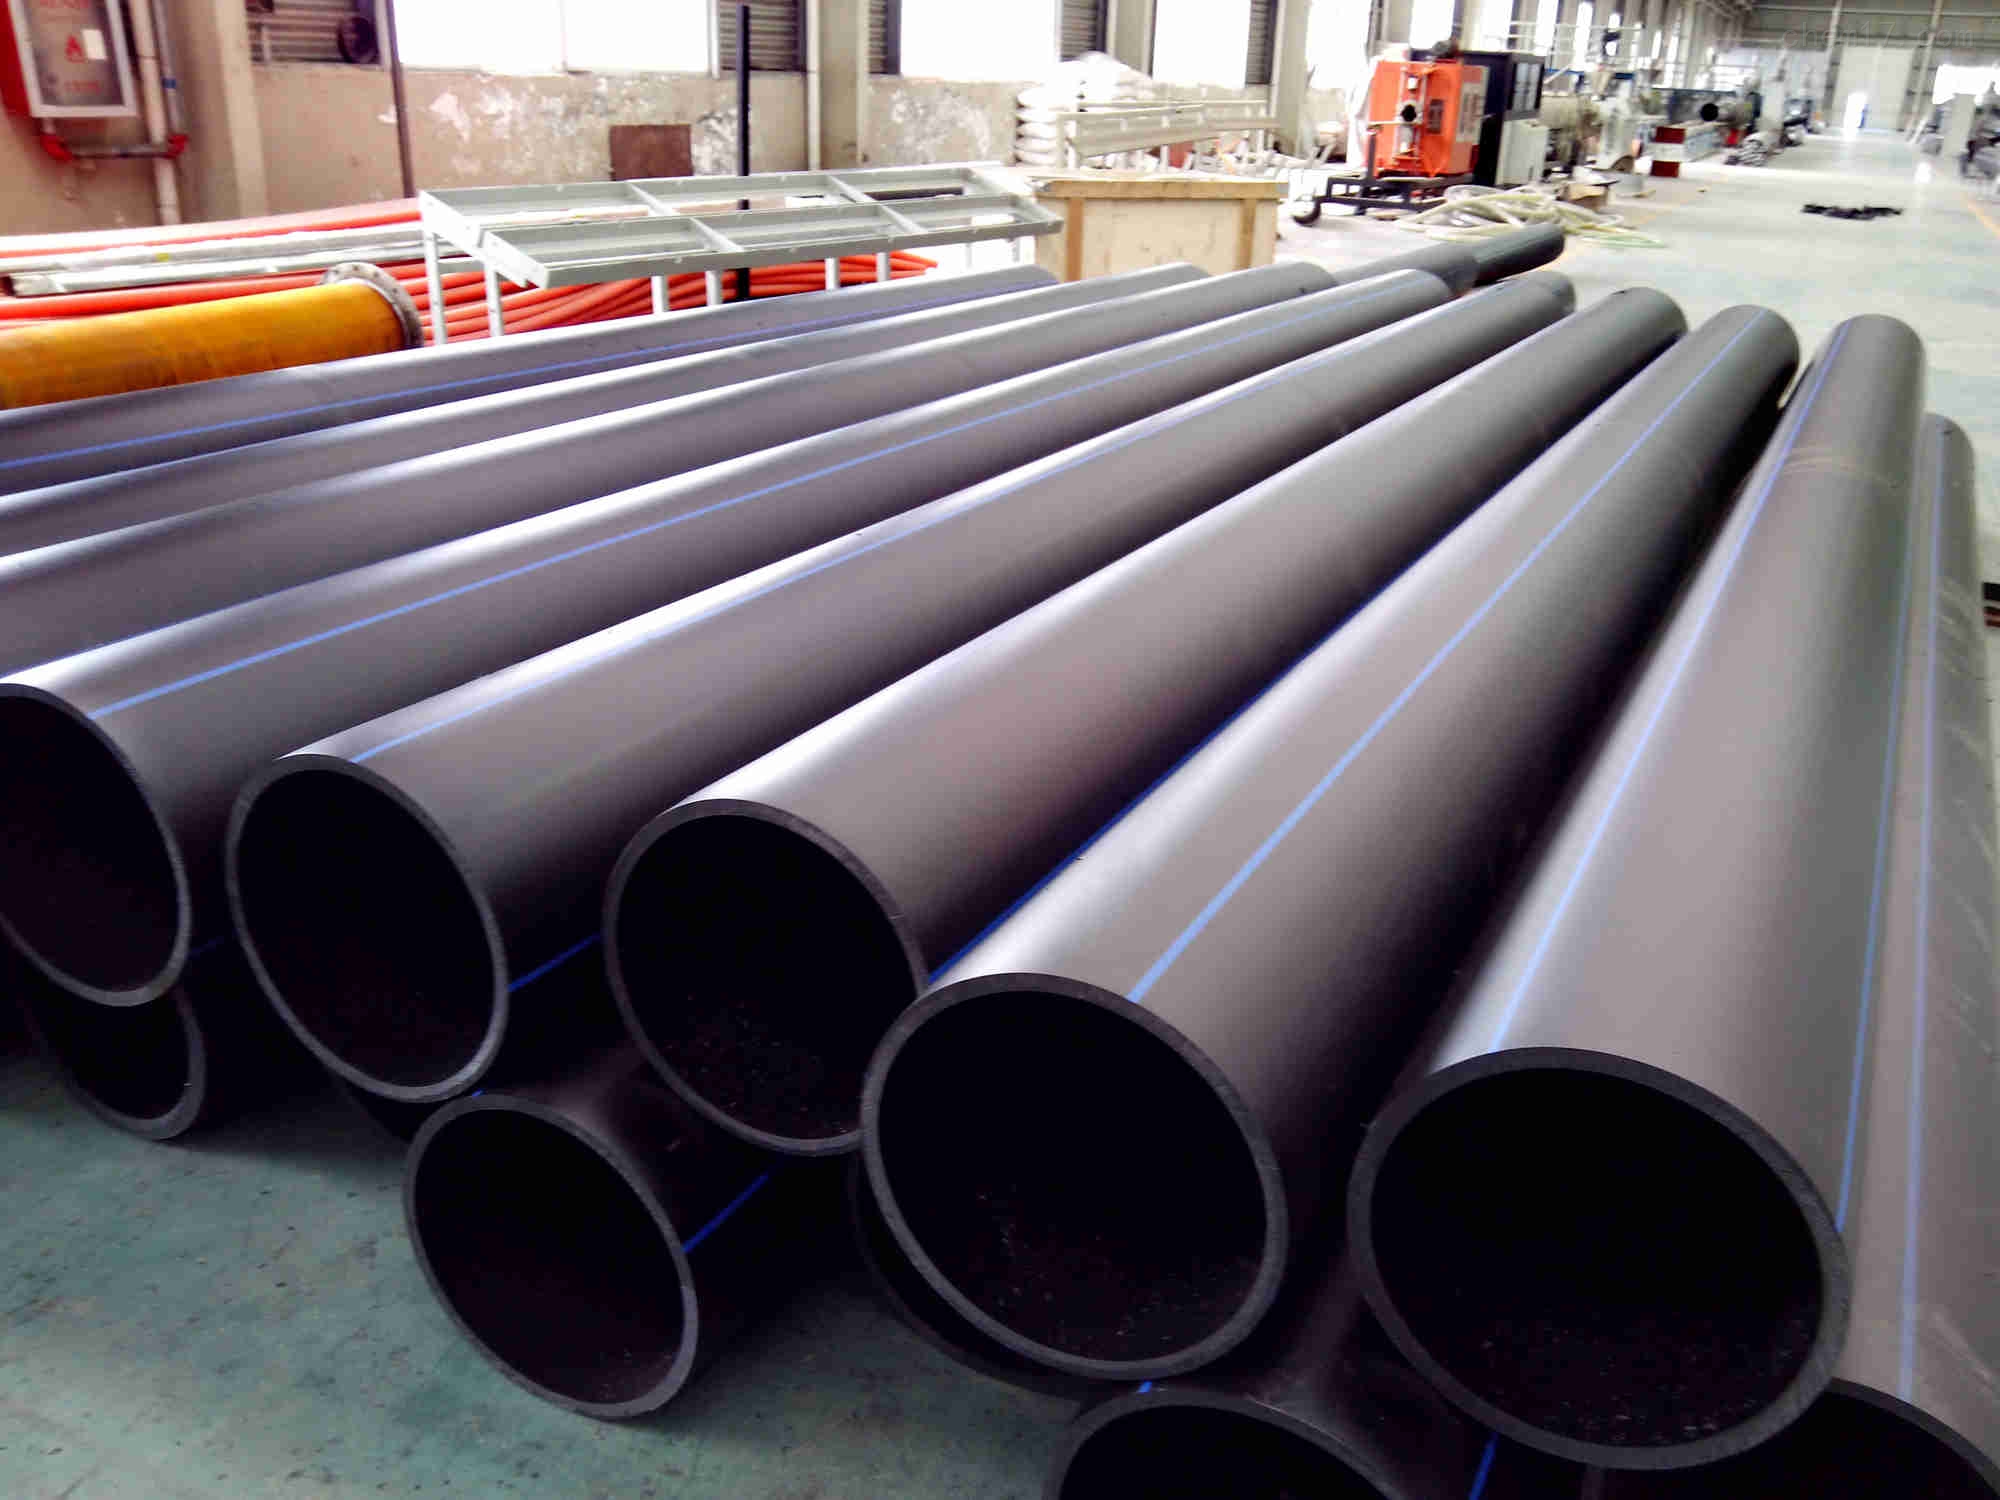
HDPE抽沙管道是PE管材家族中的“重载型”成员,主要针对含固量高、磨损性强的固液两相流工况设计。其技术侧重点与常规给水PE管有所区别。
- 耐磨性能:抽沙工况下,介质中常含有石英砂、砾石等硬质颗粒,对管壁的切削作用显著。优质HDPE抽沙管采用高分子量高密度聚乙烯(HMWHDPE),其耐磨性约为碳钢管的4-7倍,超高分子量聚乙烯(UHMWPE)管材的耐磨性则为碳钢的10倍以上。在相同流速下,HDPE管道的磨损率显著低于金属管道,从而延长了疏浚管线及化工浆料输送管线的更换周期。
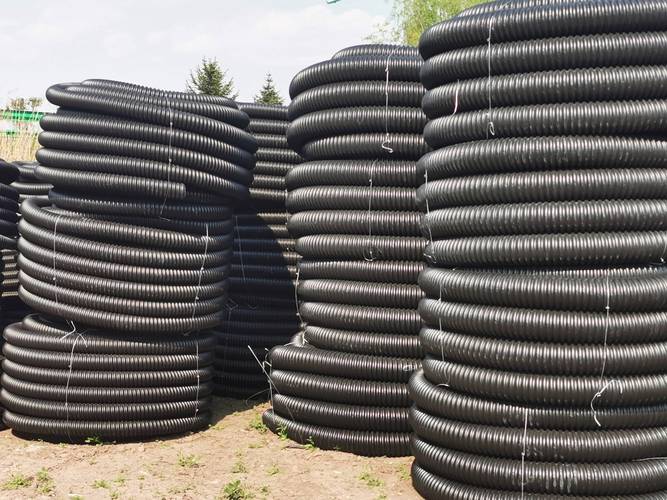
- 环刚度与抗负压:抽沙管道通常需要在较高真空度或外压条件下运行,尤其在水深较大的疏浚工程或地下埋设时,需具备足够的环刚度(SN8或SN16级别)以抵抗外压变形。优质HDPE抽沙管通过调整壁厚或采用波纹结构设计,可实现刚度与柔韧性的平衡,避免管道在负压抽吸工况下发生扁塌失效。
- 连接可靠性:针对抽沙管道的频繁拆卸与移动需求,多采用法兰连接或快速接头方式。对于长距离固定管线,热熔对接是首选方案。优质PE管材的热熔接口强度通常高于母材本身,在振动与压力波动工况下不易发生泄漏,这对含有有害介质的化工浆料输送尤为重要。
- 浮力与配重设计:在河道疏浚或海上抽沙作业中,HDPE管材因密度低于水,具有天然浮力特性,需根据工况配置适当配重块,以控制管线在水下的姿态。这一特性在化工领域的淤泥输送或尾矿排放管线设计中同样值得关注。
三、在化工仪器与流体工程中的应用要点
在化工仪器网所覆盖的科研与工业场景中,PE管材及HDPE抽沙管道的选型需注意以下方面:
- 介质兼容性验证:尽管PE耐化学性优异,但需特别注意芳香烃、卤代烃及酮类溶剂对PE的溶胀作用。在连接色谱仪、反应釜或在线分析仪器的采样管线时,应查阅化学兼容性表,必要时进行浸泡试验,确认管材对特定介质的耐受浓度与温度上限。
- 洁净度控制:对于高纯试剂输送或超纯水系统,需选用符合洁净级要求的PE管材,其内壁不应添加迁移性助剂,且需经过热水冲洗或氮气吹扫处理,避免管材中残留的低分子量物质污染分析样品。
- 压力等级匹配:化工流程中脉冲压力较为常见,选型时应在工艺设计压力基础上考虑1.25-1.5倍的安全系数。对于HDPE抽沙管道,需核算临界压力与外压稳定性,尤其在负压抽吸与突然关闭阀门引发的压力波动工况下,需设置缓闭止回阀或水锤消除器。
- 防静电与阻燃考量:在化工溶剂输送区域,PE管材的绝缘特性可能积累静电,需选用导电级PE管材(表面电阻率≤1×10^6Ω)或不锈钢丝增强型复合管。若铺设于有防火等级要求的厂房内,还需考虑阻燃改性PE管材,尽管会因此在一定程度上牺牲部分力学强度。
四、技术发展趋势與
随着材料改性技术的进步,高抗冲、耐慢速裂纹增长的第四代PE100-RC材料已逐步在苛刻工况中推广。多层共挤结构的PE复合管道可将耐磨层、增强层与防渗层功能分离,进一步延长抽沙管道与化工工艺管线的服役寿命。融合在线监测功能(如预埋光纤传感器)的智能PE管材,或将为化工仪表的腐蚀监测与泄漏预警提供新的技术路径。
优质PE管材与HDPE抽沙管道在工业流体输送领域承担着“安全屏障”与“经济纽带”的双重角色。在化工仪器应用环境中,管材的选型应统筹考虑耐化学性、机械强度、洁净度与全生命周期成本,通过科学选材与规范施工,充分发挥聚乙烯管道系统的高效、可靠优势,为化工工程质量提供有力保障。